Šiandieninėje pramonėje, kur kiekvienas linijos sustabdymas yra brangus, geri procesų valdikliai ir reguliatoriai lemia skirtumą tarp gamyklos, kuri tiesiog „priverčia ją veikti“, ir tokios, kuri gamina stabiliai, saugiai ir efektyviai. Už pastovios temperatūros, tiksliai kontroliuojamo slėgio ir niekada neperpildyto rezervuarų lygio beveik visada slypi gerai suderintas PID valdiklis ir gerai suprojektuota valdymo architektūra.
Kalbant apie procesų valdymą, universalius valdiklius ir vožtuvų padėties nustatymo įrenginius, svarbi daug komponentų: jutikliai, diskretiniai valdikliai, programuojami loginiai valdikliai ir tiesioginės valdymo sistemos (PLC) , padėties reguliatoriai, skaitmeninis ryšys ir, žinoma, kaip derinamos P, PI, PD arba PID grandinės. Išsamiai, bet aiškiai apžvelgsime, kaip visa tai dera tarpusavyje, kad galėtumėte nuo pat pirmos dienos išmintingai pasirinkti, konfigūruoti ir integruoti įrangą.
Kas yra proceso valdiklis arba reguliatorius ir kada prasminga jį naudoti?
Proceso valdiklis arba reguliatorius iš esmės yra elektroninis įrenginys, kuris gauna jutiklio signalą , palygina jį su tiksline verte (nustatytąja verte) ir generuoja išvestį, kad ištaisytų klaidą. Ši išvestis gali būti nukreipta į elektrinį rezistorių, vožtuvą, siurblį, dažnio keitiklį arba praktiškai bet kurį elementą, veikiantį procesą.
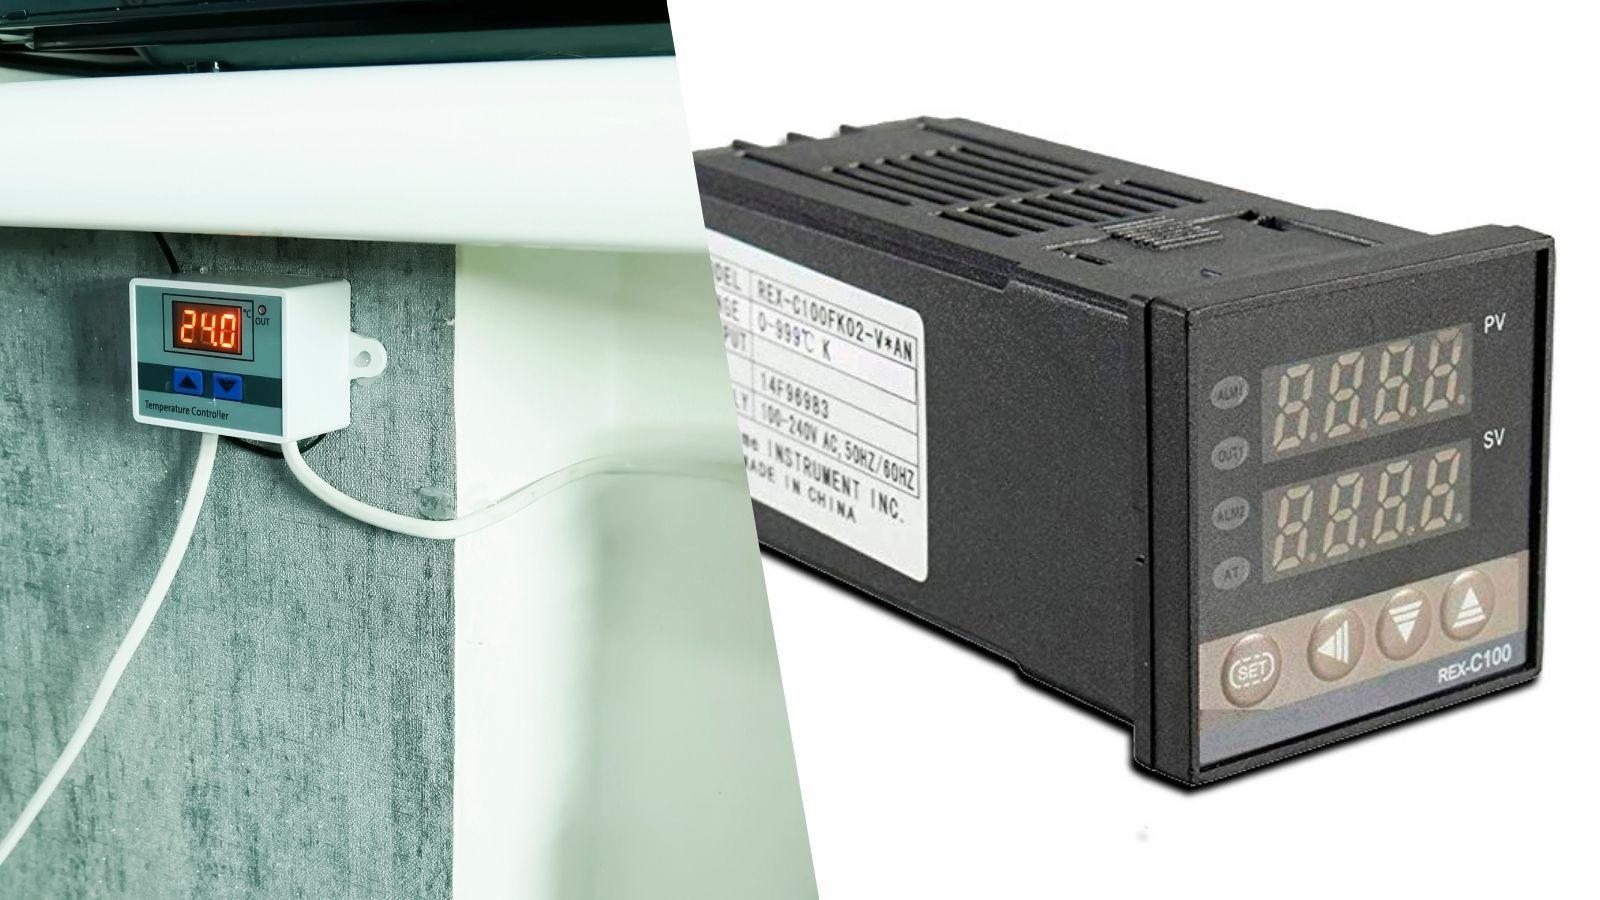
Pramoninėje praktikoje daug kalbama apie universalius procesų valdiklius arba PID valdiklius . Tai autonominiai įrenginiai, programuojami iš priekinio skydelio, galintys dirbti su įvairiais parametrais: temperatūra, slėgiu, srautu, lygiu, pH ir kt. Jie naudojami, kai reikia patikimo valdymo, nereikia programuoti PLC nuo nulio, arba kai norima itin patikimo ir lengvai valdomo kontūro lauke.
Terminai „valdiklis“ ir „proceso reguliatorius“ dažnai vartojami kaip sinonimai. Žodis „universalus“ dažnai vartojamas siekiant pabrėžti, kad įranga priima įvairius signalų tipus ir valdymo režimus, o „reguliatorius“ labiau siejamas su veiksmu išėjime: įjungta/išjungta, proporcinis valdymas, PI, PID, 2 arba 3 padėčių vožtuvai ir kt.
Šio tipo įranga ypač tinka, kai reikia stabilumo kritiniuose kintamuosiuose (krosnių, klimato kamerų, proceso bakų temperatūros, slėgio kolektoriuose, lygio bakuose) ir norite kažko greitai nustatomo, su valdomu meniu, nesigilinant į sudėtingą logiką.
Gamyklose, kuriose naudojama daug prietaisų, įprasta derinti autonominius procesų valdiklius su PLC arba SCADA : valdiklis rūpinasi PID kilpa, o priežiūros sistema renka duomenis, generuoja istorinius duomenis, bendrus pavojaus signalus ir sekos logiką.
Pagrindinės šiuolaikinių universalių valdiklių ir reguliatorių funkcijos
Šiuolaikinė elektronika leidžia paprastame valdymo skydelyje talpinti labai galingas funkcijas. Geras procesų valdiklis paprastai turi PID automatinio derinimo funkciją , kuri atlieka bandymų seką įrenginyje, kad apskaičiuotų pradines P, I ir D vertes. Tai sutaupo daug laiko paleidimo metu, nors beveik visada patartina parametrus tiksliai suderinti rankiniu būdu.
Be klasikinio PID valdymo, šie įrenginiai siūlo įjungimo / išjungimo valdymą su reguliuojama histereze . Tai labai svarbu, kai komponentą galite valdyti tik jį visiškai atidarę arba uždarę: pavyzdžiui, paleidžiant ir sustabdant siurblį arba įjungiant kompresorių. Tinkamai sureguliavus histerezę, išvengiama per didelio išjungimo, kuris sutrumpina mašinos tarnavimo laiką.
Motorizuotiems vožtuvams įprastas 2 ir 3 padėčių valdymas , kai valdiklis siunčia pakaitomis atidarymo ir uždarymo signalus. Tai leidžia reguliuoti motorizuotų vožtuvų padėtį be analoginio įėjimo, kas labai būdinga ŠVOK sistemose arba procesuose, kuriuose naudojami relėmis valdomi moduliuojantys vožtuvai.
Šiluminėse sistemose daugelyje valdiklių yra šildymo / vėsinimo režimas su atskiromis šildymo ir vėsinimo valdymo juostomis. Ši funkcija yra labai naudinga, pavyzdžiui, rezervuaruose su šildymo apvalkalu ir atšaldyto vandens kontūru arba kamerose, kuriose šildymo elementai ir aušinimo įrenginiai veikia vienu metu.
Kitas svarbus komponentas yra rampos ir nustatytosios vertės segmentų programuotojai . Jie leidžia laikui bėgant kontroliuojamai didinti arba mažinti nustatytąją vertę (pvz., terminio apdorojimo krosnys, kurios turi laikytis temperatūros profilio) arba sujungti etapus su skirtingomis nustatytosiomis vertėmis ir palaikymo laiku.
Negalima ignoruoti ir signalizacijų: šiuolaikinis valdiklis turi kelis signalizacijos tipus (aukštos, žemos, nukrypimo nuo nustatytos vertės, zondo lūžio, proceso ribų ir kt.) su specialiais išėjimais, kuriuos galima prijungti prie pilotinių lempučių, garsinių signalų arba saugaus išjungimo sistemų. Šis aspektas yra labai svarbus įrenginio saugumui.
Dirbant su labai inercinėmis apkrovomis (didelės krosnys, didelės šiluminės masės), PID valdiklis paprastai tiksliai sureguliuojamas po automatinio derinimo. Įprasta praktika yra šiek tiek sumažinti integralinį veiksmą ir šiek tiek padidinti išvestinę , kad būtų išlyginti svyravimai ir išvengta temperatūros viršijimo.
Kaip pasirinkti proceso valdiklio formatą ir funkcijas
Tinkamos įrangos pasirinkimas priklauso ne tik nuo to, ar ji užtikrina gerą, ar blogą kontrolę. Fizinis formatas, apsaugos lygis ir ryšio galimybės yra labai svarbūs veiksniai kasdienėje gamyklos veikloje. Labai ribotoje erdvėje pirmenybė teikiama 48x48 mm formatui, nes jis yra labai kompaktiškas ir įprastas originalios įrangos gamintojų įrenginiuose. Tačiau skyduose, kur svarbiausia, kad operatorius matytų vertes iš atstumo, klasikinis 96x96 mm formatas išlieka labai patogus standartas.
Kai įrangai nereikia būti mašinos priekyje, labai praktiški yra DIN bėgelio valdikliai . Jie montuojami spintelės viduje ir valdomi iš HMI arba SCADA sistemos. Tai supaprastina laidų sujungimą, apsaugo valdiklį nuo purvo ir puikiai tinka gamykloms, kuriose yra aukštas skaitmeninimo lygis.
Priekinio skydelio apsaugos lygis yra dar vienas svarbus veiksnys. Jei įranga yra drėgnoje, dulkėse ar potencialiai aptaškytoje vietoje , IP65 apsaugos klasės priekinis skydelis padeda valdikliui veikti daugelį metų be problemų. Tokiuose sektoriuose kaip maisto ir chemijos pramonė šie arba aukštesni apsaugos lygiai yra praktiškai privalomi.
Priežiūros tikslais labai naudinga, kad gamintojas siūlo parametrų kopijavimo parinktis per USB, korteles arba NFC . Masinės gamybos mašinų gamintojams galimybė klonuoti konfigūraciją iš vienos įrangos į kitą žymiai sutrumpina paleidimo laiką ir sumažina parametrų nustatymo klaidas.
Taip pat svarbu įvertinti laidų ir dokumentacijos aiškumą. Aiški gnybtų schema, geras vadovas ir taikymo pavyzdžiai sutaupo valandas testavimo ir pagalbos skambučių. Daugelyje universalių valdiklių taip pat yra „Modbus RTU“ ryšys per RS-485 arba kitas įprastas magistrales, todėl juos lengva integruoti su PLC ir SCADA sistemomis.
Orientacinis procesų valdiklių šeimų palyginimas
Rinkoje siūlomas platus valdiklių ir reguliatorių asortimentas, kurių kiekvienas orientuotas į savo sritį. Įprastas lyginimas yra tarp sprendimų, skirtų vožtuvų ir srauto procesams, bendrinių temperatūros valdiklių ir originalios įrangos gamintojams (OEM) skirtų linijų.
Pavyzdžiui, „Bürkert 8611“ šeima daugiausia dėmesio skiria vožtuvų, srauto ir pneumatinei automatizacijai. Paprastai jie siūlo įvestis RTD / termoelementams ir analoginiams signalams , taip pat „Modbus RTU“ ryšį per RS-485, visa tai kompaktiškuose, ant skydo montuojamuose įrenginiuose. Jų stiprybė slypi visavertėje procesų ekosistemoje: solenoidiniuose vožtuvuose, valdikliuose, jutikliuose – visa tai sukurta integruotam veikimui.
Kita vertus, tokios linijos kaip PCE-RE valdikliai 48x48 arba 72x72 formatais labiau skirtos bendroms temperatūros taikymo sritims . Jie priima RTD, temperatūros jutiklius, 4–20 mA ir 0–10 V, su RS-485 ryšio galimybėmis, priklausomai nuo modelio. Jie išsiskiria savo įvairove, galimų dydžių asortimentu ir geru kainos ir kokybės santykiu standartinėms taikymo sritims.
Galiausiai, yra produktų šeimos, specialiai sukurtos mašinų gamintojams ir modernizavimo projektams, su 48x48, 96x96 ir DIN bėgelio versijomis, integruotu „Modbus“ ir greitomis parametrų klonavimo sistemomis. Čia svarbus techninės pagalbos prieinamumas, galimybė palaikyti vietines atsargas ir reaguoti į PLC/SCADA integracijos užklausas.
Be prekės ženklo, svarbu ir tai, ar pasirinktas asortimentas apima signalų, formatų, ryšio ir valdymo parinkčių, kurių jums reikia trumpuoju ir vidutinės trukmės laikotarpiu, spektrą , kad nereikėtų derinti per daug skirtingų modelių toje pačioje įmonėje.
Padėties valdikliai ir procesų valdikliai vožtuvų automatizavime
Procesinių vožtuvų technologijoje, be klasikinių universalių valdiklių, svarbų vaidmenį atlieka padėties valdikliai (pozicionieriai) ir į pačią pavarą integruoti procesų valdikliai . Jie paverčia srauto, slėgio ar lygio valdymo kilpą tiksliu vožtuvo valdymu.
Padėties reguliatorius arba padėties nustatymo įrenginys reguliuoja ir palaiko vožtuvo atsidarymą (pvz., 50 % atidarymo) pagal komandos signalą, taip pat pranešdamas apie faktinę padėtį. Jis nuolat lygina gautą komandą su išmatuota stiebo padėtimi ir ištaiso bet kokius nukrypimus, veikdamas greitai ir tiksliai.
Kita vertus, į vožtuvą integruotas proceso valdiklis nebestebi pavaros padėties, o stebi proceso kintamuosius, tokius kaip srautas, temperatūra, slėgis arba užpildymo lygis . Jis gauna signalą tiesiai iš proceso jutiklio, palygina jį su nustatyta verte ir veikia vožtuvą, kol valdomas kintamasis pasiekia norimą vertę (pavyzdžiui, 70 °C skysčio temperatūrą).
Gamintojai, kurie specializuojasi procesų technologijų srityje, siūlo tokias linijas kaip ELEMENT ir SideCONTROL, skirtas prisitaikyti prie skirtingų tipų reguliavimo vožtuvų ir standartizuoti gamyklų automatizavimą. Idėja yra ta, kad galite automatizuoti skirtingų gamintojų vožtuvus naudodami tą pačią valdymo ir ryšio platformą, išlaikant nuoseklią elektrinę sąsają ir veikimo filosofiją.
Tipiniai šių serijų privalumai: kompaktiška ir tvirta konstrukcija, higieniškos ir atsparios korozijai medžiagos , ventiliuojamos spyruoklių kameros, bekontaktis padėties matavimas (todėl nėra mechaninio susidėvėjimo) ir pažangios savaiminio reguliavimo funkcijos, supaprastinančios paleidimą.
Skaitmeninis ryšys ir protokolai valdikliuose ir reguliatoriuose
Skaitmeninis ryšys tapo procesų automatizavimo kertiniu akmeniu. Tai nebėra vien 4–20 mA signalo nuskaitymas, bet ir prieiga prie diagnostinių duomenų, aptarnavimo parametrų ir įvykių žurnalų , kurie leidžia atlikti nuspėjamąją techninę priežiūrą ir optimizuoti gamyklą, bei apsauga juos pramoniniu kibernetiniu saugumu , siekiant išvengti sutrikimų ar klastojimo.
Šiuolaikiniai padėties ir procesų valdikliai paprastai suderinami su keliais lauko ryšio protokolais , todėl juos galima sklandžiai integruoti į esamas sistemas: pramonines nuosekliąsias magistrales, protokolus per Ethernet, patentuotas DCS sistemas ir vis dažniau – IO-Link.
„IO-Link“ tapo standartu, leidžiančiu perduoti duomenis iki jutiklių ir pavarų lygmens . Pozicionierių su „IO-Link“ sąsaja atveju ryšys yra dvikryptis: proceso vertes, įrangos būseną ir diagnostiką galima nuskaityti valdymo lygmenyje, o įrenginį galima parametruoti ir perkonfigūruoti be fizinės prieigos.
Tarp praktinių IO-Link privalumų yra labai išsamus parametrų nustatymas ir diagnostika , paprastas prijungimas prie valdymo sistemos, greitas įrangos keitimas („IO-Link“ pagrindinis įrenginys gali automatiškai atkurti parametrus) ir galimybė atnaujinti esamas instaliacijas gana lengvai.
Visi šie duomenų mainai labai išplečia išmaniųjų reguliatorių diagnostikos galimybes, todėl padidėja įrenginių prieinamumas ir atsiranda galimybė atlikti prevencinę priežiūrą prieš įvykstant rimtiems gedimams.
Proceso valdymas gamykloje: jutikliai, valdikliai ir reguliatoriai
Plačiąja prasme procesų valdymas yra metodų ir sistemų rinkinys, skirtas vienam ar keliems pramoniniams procesams stebėti ir valdyti, siekiant aptikti nukrypimus, juos ištaisyti ir užtikrinti kokybę, saugą bei efektyvumą. Jis taikomas nepertraukiamo veikimo gamybos linijose, automatizuotuose sandėliuose ir išmaniosiose gamyklose.
Šiuolaikinėje gamykloje visame objekte yra išdėstyti jutikliai ir matavimo prietaisai : temperatūra, drėgmė, tankis, įtempimas, svoris, rūgštingumas, deguonies lygis, slėgis, srauto greitis ir daug daugiau. Šie jutikliai perduoda duomenis valdikliams, programuojamiems valdikliams arba tiesioginio valdymo sistemoms (DCS), kurie priima sprendimus ir kontroliuoja pavaras, kad sąlygos būtų palaikomos numatytuose diapazonuose.
Šiame kontekste atsiranda įvairių tipų valdymo sistemos: paskirstytoji valdymo sistema (DCS) , labai paplitusi didelio masto nepertraukiamuose procesuose; PLC (programuojami loginiai valdikliai) , būdingi mašinų ir surinkimo linijų automatizavimui; ir valdymo kompiuteriai, vykdantys pažangius algoritmus, pavyzdžiui, pažangi procesų valdymo sistema (APC).
Specializuotoje literatūroje APC apibūdinamas kaip metodų ir technologijų rinkinys , leidžiantis peržengti pagrindinio valdymo ribas , derinti procesų modelius, optimizuoti ir koordinuoti kelis ciklus, siekiant pagerinti gamybos pajėgumus, veiklos lankstumą ir saugą tokiuose sektoriuose kaip naftos chemijos, energetikos, farmacijos ar maisto pramonė.
Kalbant apie architektūrą, kiekvienam kintamajam paprastai sudaro trys esminiai komponentai: matavimo įtaisas , kuris nuolat stebi parametrą; valdiklis , kuris lygina išmatuotą vertę su nustatyta verte ir nusprendžia, ką daryti; ir reguliatorius arba pavara , kuri fiziškai vykdo komandą (atidaro vožtuvą, paleidžia ventiliatorių, įpurškia daugiau skysčio ir pan.).
Kaip praktiškai veikia procesų valdymo sistema
Kad geriau tai suprastume, panagrinėkime tipinę seką. Pirmiausia nustatomos kiekvieno proceso kintamojo tikslinės vertės arba nustatytosios ribos ir priimtinos tolerancijos ribos. Šios ribos neleidžia sistemai veikti nuolat dėl nedidelių, neišvengiamų svyravimų.
Toliau įrengiami atitinkami matavimo prietaisai : temperatūros zondai, slėgio keitikliai, srauto matuokliai, lygio jutikliai ir kt. Kiekvienas iš jų yra atsakingas už nuolatinį savo kintamojo stebėjimą ir signalo siuntimą atitinkamam valdikliui.
Valdiklis gauna šiuos matavimus, palygina juos su nustatyta verte ir apskaičiuoja paklaidą. Jei faktinė vertė nepatenka į nustatytas ribas, valdymo logika (įjungta/išjungta arba PID, atsižvelgiant į situaciją) generuoja komandą. Tikslas – kad procesas stabiliai , greitai ir nuosekliai grįžtų į norimą diapazoną.
Komanda perduodama reguliatoriui arba pavarai: tai gali būti vožtuvas, kuris atsidaro dar labiau, siurblys, kuris padidina srautą, įsijungiantis šaldymo įrenginys arba išsijungiantis kaitinimo elementas. Šis elementas pakeičia fizikinį procesą, kintamojo vertė pasikeičia, o matavimo ir korekcijos ciklas prasideda iš naujo.
Visa tai paprastai valdo PLC, DCS arba specialūs valdikliai . SCADA arba priežiūros valdymo sistema yra atsakinga už duomenų rodymą, bendrųjų signalizacijų įjungimą, istorinių duomenų saugojimą ir operatoriaus įsikišimo galimybę prireikus.
Taikymo pavyzdžiai: temperatūra, slėgis, srautas ir lygis
Temperatūros valdyme kaip įėjimai paprastai naudojami RTD arba termoelementai . Valdiklis apdoroja šį signalą ir valdo SSR (kietojo kūno relės) išėjimą, kuris savo ruožtu valdo maitinimo modulį arba tarpinę relę. Jautriems procesams paprastai programuojami rampos ir priežiūros ciklai, o PID valdiklis kruopščiai sureguliuojamas, kad būtų išvengta kelių laipsnių svyravimų.
Slėgio valdymui tipinė sąranka apima 4–20 mA siųstuvą, prijungtą prie valdiklio. Valdiklio išvestis bus analoginė (4–20 mA arba 0–10 V) ir siunčiama į moduliuojantį vožtuvą arba kintamo dažnio pavarą. Čia labai svarbu vožtuvo atsako laikas ir proceso charakteristikos: jei viskas reaguoja per greitai, prastai sureguliuotas PID valdiklis gali sukelti staigius pokyčius.
Srauto matavimo ir valdymo sistemose analoginiai jutikliai ir skaitmeninis ryšys derinami su SCADA sistemomis tendencijų analizei. Įprasta taikyti skaitmeninius filtrus arba atitinkamą mėginių ėmimo laiką, kai signale yra triukšmo, ypač turbulencijai veikiamuose srauto matuokliuose.
Daugelyje pritaikymų rezervuarų lygis reguliuojamas tiesiog įjungimo/išjungimo jungikliais ir histereze. Tai leidžia valdikliui paleisti ir sustabdyti siurblius arba atidaryti ir uždaryti vožtuvus, palaikant lygį nustatytame diapazone. Tinkamas histerezės reguliavimas apsaugo nuo nuolatinio siurblių paleidimo ir sustabdymo, taip pailgindamas jų tarnavimo laiką.
Logistikos aplinkoje ir automatizuotuose sandėliuose kontrolieriai taip pat yra atsakingi už aplinkos sąlygų (pvz., kameros temperatūros -15 °C) tikrinimą, siekiant užtikrinti produktų išsaugojimą. Jei temperatūra nukrypsta nuo priimtino diapazono, jiems nurodoma reguliuoti šaldymo įrangą arba pagalbines sistemas, kad situacija būtų ištaisyta.
Valdiklių tipai: P, PI, PD ir PID
Be aparatinės įrangos, svarbiausia yra tai, kaip apskaičiuojamas valdymo veiksmas. Valdiklis gauna paklaidą (skirtumą tarp išmatuotos vertės ir nustatytos vertės) ir nusprendžia, kiek veikti. Yra kelios pagrindinės strategijos: P, PI, PD ir PID , kiekviena turi savo privalumų ir trūkumų.
Proporcingas valdymas (P)
Proporcingas valdymas yra paprasčiausias: valdiklio išvestis yra proporcinga srovės paklaidai . Jei paklaida didelė, veiksmas yra stiprus; jei paklaida maža, korekcija yra švelni. Tai tarsi daugiau ar mažiau atsukti čiaupą, priklausomai nuo to, kiek toli esate nuo norimo srauto greičio.
Įsivaizduokite termostatą, kuris reguliuoja kambario šildymą iki 20 °C. Jei temperatūra yra 18 °C, yra 2 °C paklaida. Proporcinis valdiklis įjungia šildymą intensyvumu, susijusiu su tais 2 °C. Kai kambario temperatūra artėja prie 20 °C, valdiklis sumažina galią, stengdamasis išvengti viršijimo ir svyravimų . Pagrindinis parametras yra proporcinis stiprinimas: kuo jis didesnis, tuo agresyvesnė korekcija.
Tipiškas gryno P valdymo trūkumas yra tas, kad jis paprastai sukelia nuolatinę paklaidą pastovioje būsenoje . Tai yra, sistema išlieka šiek tiek žemiau arba virš nustatytos vertės, nes jei paklaida tampa labai maža, proporcingas veiksmas sumažinamas tiek, kad nebepasiekia tikslios norimos vertės.
Proporcinio integravimo (PI) valdymas
PI valdymas prie proporcinio veikimo prideda integralinį veiksmą, kuris laikui bėgant kaupia paklaidą . Jei sistema kurį laiką išlieka ne centre, integralinis komponentas sumuoja šį nuokrypį ir palaipsniui priverčia išvestį pašalinti liekamąją paklaidą.
Panagrinėkime baką, kurio lygį norime palaikyti. PI valdiklis nuolat lygina išmatuotą lygį su etaloniniu lygiu. Proporcinė dalis atidaro įleidimo vožtuvą daugiau ar mažiau, priklausomai nuo momentinio skirtumo; integralinė dalis tikrina, ar lygis kurį laiką buvo žemiau nustatytos vertės, ir, jei taip, stumia išleidimo vožtuvą vis toliau ir toliau, kol nuokrypis praktiškai išnyksta.
P ir I derinys daro sistemą stabilią, tačiau, skirtingai nei grynas P, jis pašalina stacionariąją paklaidą . Tai viena iš plačiausiai pramoniniuose procesuose naudojamų strategijų, nes ji siūlo gerą greičio, tikslumo ir patikimumo pusiausvyrą.
Proporcinės išvestinės (PD) valdymas
PD valdymas apjungia proporcingą ir išvestinę. Pastaroji stebi paklaidos kitimo greitį , t. y. kaip greitai ji didėja arba mažėja. Jei paklaida staiga padidėja, išvestinė reaguoja numatydama ir sulėtindama judėjimą, kol jis netampa pernelyg didelis.
Aiškus pavyzdys būtų sistema, valdanti variklio greitį. Proporcinė dalis padidina valdymo signalą, jei faktinis greitis yra mažesnis už norimą greitį. Išvestinė dalis stebi, ar tas greitis nedidėja per greitai: jei ji aptinka labai staigų padidėjimą, ji imasi veiksmų, kad perėjimas būtų išlygintas ir sumažintų svyravimus.
PD valdymas naudojamas, kai pageidaujamas labai greitas atsakas ir pokyčius reikia gerai slopinti nepridedant integralinio veiksmo, arba sistemose, kuriose integralas gali sukelti nestabilumą dėl paties proceso ypatybių.
Proporcinio integralinio išvestinio (PID) valdymas
Pilnas PID valdiklis apjungia tris veiksmus: P, I ir D. Proporcinis veiksmas ištaiso srovės paklaidą, integrinis veiksmas ištaiso laikui bėgant susikaupusią paklaidą, o išvestinis veiksmas numato staigius pokyčius. Tinkamai suderintas, jis užtikrina greitą, stabilų ir tikslų atsaką.
PID valdoma orkaitė yra klasikinis sprendimas: išmatuota temperatūra lyginama su nustatyta verte; proporcingoji dalis reguliuoja galią pagal skirtumą; integralas užtikrina, kad nebus nuolatinio kelių laipsnių fazės poslinkio; o išvestinė riboja šuolius, kai temperatūra per greitai pakyla arba nukrenta, taip užkertant kelią dideliems viršijimams.
Praktiškai beveik visi universalūs valdikliai turi PID režimą su automatiniu derinimu ir dažnai leidžia pasirinkti tik P, PI arba PD, priklausomai nuo proceso pobūdžio. Kiekvieno komponento funkcijos supratimas labai padeda tiksliai suderinti atsaką, kai automatinis derinimas nesukuria norimo valdymo lygio.
PID reguliavimo strategijos ir pagrindinis kontrolinis sąrašas
Kad PID valdiklis tinkamai veiktų, reikia atlikti paprastą reguliavimo procedūrą. Pirmiausia reikia teisingai sukonfigūruoti įvesties skalę ir patikrinti, ar prietaiso rodoma proceso vertė (PV) atitinka etaloninio prietaiso (standartinio termometro, kalibruoto manometro ir kt.) rodmenis. Jei matavimas jau yra neteisingas, valdymas niekada nebus veiksmingas.
Automatinis derinimas paprastai įjungiamas esant santykinai stabilioms proceso sąlygoms, leidžiant valdikliui sužadinti įrenginį ir gauti pradines P, I ir D vertes. Kai tai baigta, patartina išbandyti reakciją į nustatytosios vertės pokyčius ir nedidelius proceso trikdžius, kad būtų galima įsitikinti, ar laikomasi greičio ir stabilumo reikalavimų.
Jei išėjimo signalas pernelyg svyruoja, proporcinis veiksmas paprastai sumažinamas arba išvestinis veiksmas šiek tiek padidinamas. Jei sistemai reikia amžinybės, kad pasiektų nustatytąją vertę, tai paprastai yra pernelyg lėto integravimo arba labai mažo proporcinio veiksmo požymis . Kruopštus šių parametrų reguliavimas yra gero kasdienio veikimo raktas.
Kitas svarbus elementas yra skaitmeniniai filtrai ir diskretizavimo laikas. Triukšminguose signaluose arba labai greituose procesuose diskretizavimo periodo, atitinkančio dinamiką, pasirinkimas ir vidutinio stiprumo filtro taikymas gali lemti, ar signalas bus kontroliuojamas, ar išvestis nestabili.
Šildymo / vėsinimo režimuose taip pat būtina subalansuoti šildymo ir vėsinimo juostas ir vengti persidengimų, dėl kurių šildymas ir vėsinimas gali veikti beveik vienu metu. Kai nustatymai bus pripažinti tinkamais, patartina išsaugoti parametrus, dokumentuoti pakeitimus ir, jei įranga tai leidžia, eksportuoti konfigūraciją atsarginei kopijai sukurti.
Proceso valdiklių priežiūra, sauga ir patikimumas
Be algoritmų, gerą valdymo sistemos veikimą laikui bėgant užtikrina ir į techninę priežiūrą bei saugą orientuotas dizainas . Paprastos detalės, tokios kaip įskaitomas ekranas, lengvai naudojami meniu ir malonūs mygtukai, sumažina žmogiškųjų klaidų skaičių, ypač kai įsikišimas yra skubus.
Valdiklio įvestys paprastai apima zondo gedimo aptikimą ir konfigūruojamus gedimų režimus. Taigi, jei jutiklis sugenda arba pateikia nelogišką rodmenį, įranga gali sukelti aliarmą arba perjungti išvestį į saugią būseną. Susiejus šį aliarmą su atskira rele, galima sukurti išjungimo strategijas kritinėse situacijose.
Taip pat gera praktika yra aiškiai atskirti valdymo ir signalų skyrius nuo maitinimo skyrių, užtikrinant tinkamą ventiliaciją spintelėje , gerai atskirtus maitinimo ir signalų kabelius bei suderintus apsaugos įtaisus. Tai padeda išvengti perkaitimo, elektromagnetinių trukdžių ir priešlaikinių gedimų.
Kalbant apie eksploatavimo saugą, pasikartojančių ar potencialiai pavojingų užduočių automatizavimas naudojant gerus procesų valdiklius ir reguliatorius leidžia technikams sutelkti dėmesį į didesnės pridėtinės vertės užduotis , sumažinant tiesioginį sąlytį su nepalankia aplinka, cheminėmis medžiagomis ar sunkiąja technika.
Modernizuojant esamas instaliacijas, labai naudinga turėti elektropneumatinius padėties valdiklius, kuriuos galima lengvai pritaikyti prie esamų pavarų naudojant rinkinius arba adapterius. Tai sumažina prastovas ir supaprastina atnaujinimo projektus, nereikalaujant keisti visų vožtuvų.
Visa ši universalių valdiklių, procesų reguliatorių, vožtuvų padėties nustatymo įtaisų ir skaitmeninių ryšio sistemų ekosistema leidžia pramoniniams procesams žengti dar vieną žingsnį energijos taupymo , kokybės stabilumo ir saugos srityse. Kiekvieno komponento funkcijos supratimas, tinkamos aparatinės įrangos pasirinkimas ir žinojimas, kaip efektyviai reguliuoti P, PI, PD arba PID valdiklį, leidžia gamykloms dirbti efektyviau, sunaudoti mažiau energijos ir sukelti mažiau eksploatavimo bei priežiūros rūpesčių.